在产品外观、包装印刷、纺织印染乃至电子显示面板的生产链条上,"颜色对不对"往往决定了客户是否签收这批货。过去,颜色判断依赖老师傅的眼睛和经验,一句"这个红偏了点"很难量化,更没法复制到另一条产线、另一个厂区。色彩管理软件的出现,把颜色从"感觉"变成了"数据"——用色差仪采集数值,用软件建立标准、计算配方、生成报告,让同一个颜色在不同设备、不同批次、不同供应商之间保持一致。这篇文章从实际应用出发,聊聊色彩管理软件到底解决什么问题、由哪些模块组成,以及选型时该关注哪些硬指标。
色彩管理软件解决的核心问题:让颜色可以被描述
人眼对颜色的感知受光源、背景、观察角度、甚至情绪影响,同一块样板在晴天窗边和车间荧光灯下看起来能差出一个色号。色彩管理软件的第一层价值,就是建立一套客观的语言体系。
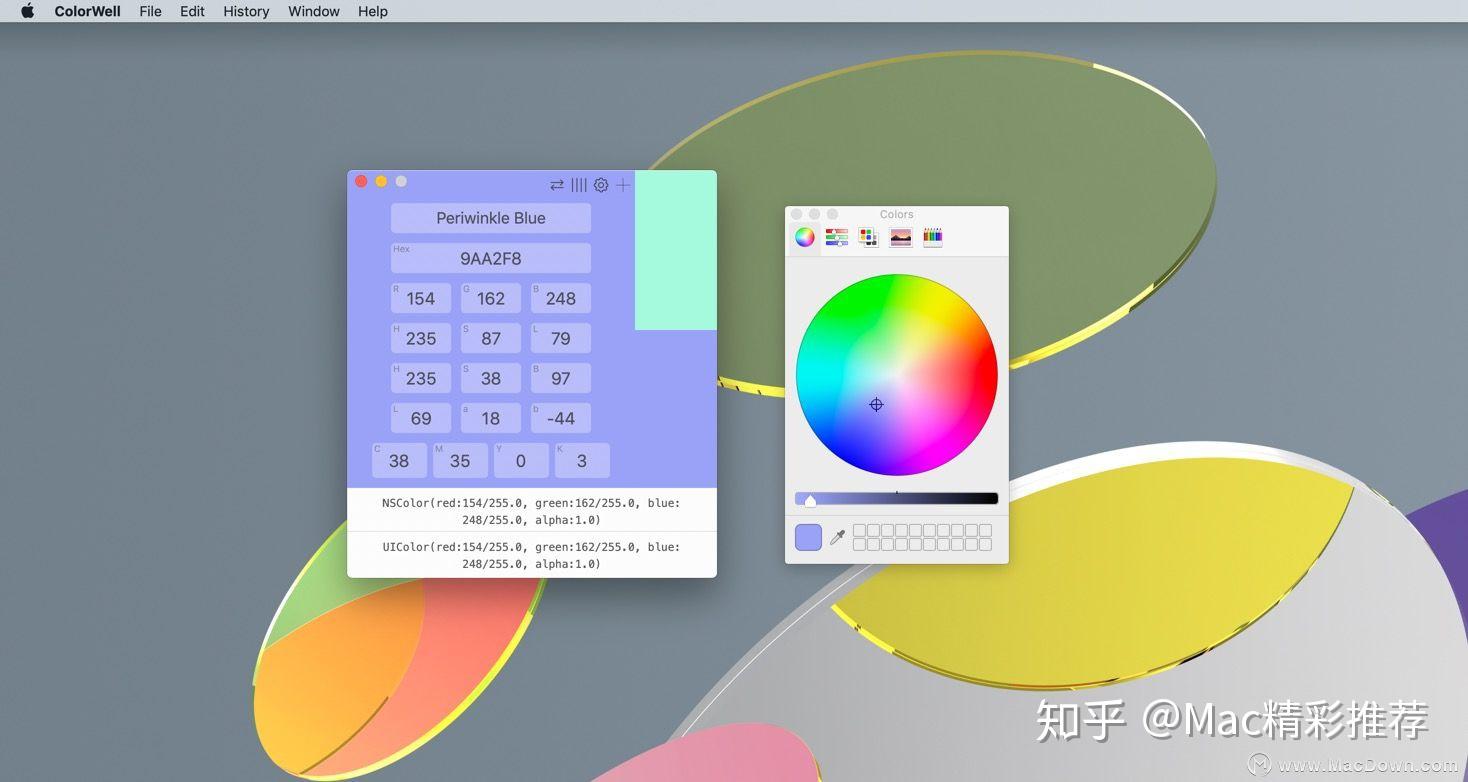
- 色彩空间与数值化:把颜色转换成 Lab、LCh、XYZ 等与设备无关的坐标值,Lab 中的 L 表示明度,a 表示红绿轴,b 表示黄蓝轴,任何一个颜色都能用三个数字精确定位。
- 色差量化:用 ΔE 表示两个颜色的差异程度。业内常用的 ΔE*ab、ΔE CMC(2:1)、ΔE00(CIEDE2000)各有适用场景,纺织行业偏爱 CMC,汽车涂料与电子行业越来越多采用 CIEDE2000。
- 容差判定:设定可接受的色差上限,软件自动判定"合格/不合格",避免人工争论。
- 光源与观察条件统一:D65、D50、TL84、F11、A 光源等标准照明体,加上 2° 或 10° 观察者视角,保证不同实验室的数据可比。
换句话说,色彩管理软件是把"颜色"这个模糊概念,翻译成一组可存档、可传输、可复现的数据记录。
一套完整的色彩管理软件通常包含哪些模块
市面上的色彩管理软件形态各异,有的专注单一环节,有的提供全流程方案,但功能骨架大致相通。
1. 标准色库与色卡管理
企业需要维护自己的标准色库,把客户来样、内部标准板、历史配方都归档。软件通常支持按客户、产品线、材质分类检索,并能与实体标准色卡对应。对于有品牌形象管理需求的企业,还会涉及色卡定制,把企业专属颜色制作成可长期留存的实物标准,与软件中的数字标准一一绑定。
2. 测色数据采集与色差检测
软件与色差仪、分光测色仪、色彩分析仪通过 USB、蓝牙或串口连接,直接读取测量数据,避免手抄错误。测量结果自动生成色差趋势图、批次对比表、ΔE 分布直方图,方便质量部门做过程能力分析。
3. 电脑配色系统
配色模块基于库贝尔卡-芒克(Kubelka-Munk)等光学理论,结合基础色料的反射率数据,反推出达到目标色所需的各种色料配比。实际使用中,软件会给出多个候选配方,并标注成本、同色异谱指数、色牢度预估等参考信息,帮助配色员在效果与成本之间取舍。成熟的电脑配色系统能把初次打样命中率显著提高,减少试色次数和物料浪费。
4. 显示器校色与软打样
设计稿在屏幕上看着好看,印出来却发暗发灰,这是软打样没做好。显示器校色软件通过硬件校色仪测量屏幕实际输出,生成 ICC 特性文件,把显示器的白点、伽马、色域校到标准状态。配合印刷 ICC 模拟,屏幕上就能大致预览成品效果,减少来回打样。
5. 报表与数据接口
检测数据要能导出成客户要求的格式,也要能回流到 ERP、MES、QMS 等系统。具备 API 接口或数据库直连能力的色彩管理软件,才能融入企业既有的信息化架构,而不是变成一座数据孤岛。
色差仪、分光测色仪与软件:硬件决定精度,软件决定效率
很多用户在采购时纠结"先买仪器还是先上软件",其实两者是互补关系。仪器负责把光信号转成电信号,输出原始数据;软件负责解释数据、比对标准、给出结论。
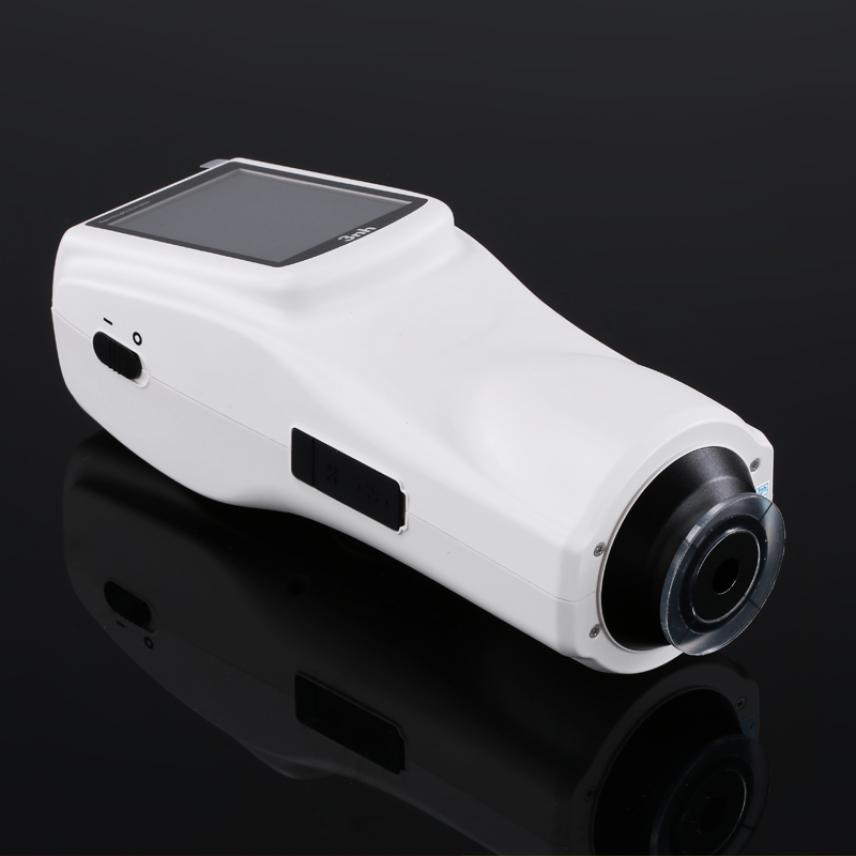
- 色差计(色差仪):结构简单、价格相对亲民,适合产线上的快速合格判定,通常只能测量色差,不提供完整光谱曲线。
- 分光测色仪:输出 400–700nm 波段的光谱反射率,能计算各种光源下的色值,支持同色异谱分析,是配色工作的基础设备。
- 色彩分析仪:多用于显示器、投影、LED 等发光体的亮度与色度测量,关注的是自发光场景而非反射色。
- 在线测色系统:安装在生产线上的非接触式测量装置,配合软件实现连续监控和自动报警。
关于色差仪价格,跨度确实很大:入门级便携色差计几千元即可入手;带光谱功能的手持分光测色仪通常在一万到数万元区间;台式高精度分光测色仪、多角度测色设备则可能达到十几万甚至更高。价格差异主要来自光学结构、重复性指标(ΔE 重复性可达 0.01 级别)、台间差控制、测量口径数量以及是否支持多角度测量。选购时不必一味追高,先明确自己的材料类型(粉末、液体、织物、曲面)、测量口径需求和客户对色差的苛刻程度,再倒推仪器档次。
不同行业的落地场景
印刷包装:从密度到色差的全面管控
印刷色差检测是色彩管理软件最典型的应用之一。胶印、柔印、凹印、数码印刷各有工艺特点,但共同关注网点扩大、灰平衡、叠印率等指标。按照 ISO 12647 系列标准或 G7 方法,软件可以建立印刷特性文件,对印张进行抽样测量并生成色彩报告,把"追色"变成按数据调整墨量。包装客户往往还要求批次间色差控制在 ΔE≤2 甚至更严,没有软件支撑几乎无法稳定交付。
纺织印染与服装
面料存在同色异谱问题——两个颜色在 D65 下匹配,换到商场灯光下就"跳色"。色彩管理软件可以计算不同光源下的色差,评估同色异谱指数,帮助选择色料组合。染厂还会用软件管理染化料配方、记录染色曲线,实现配方复用。
涂料、塑料与油墨
这些行业颜色品种多、批次量大,电脑配色系统的价值最直接。从基础色浆数据库建立,到配方计算、修色建议、成本优化,整个流程都可以在软件中完成。汽车修补漆、家电外壳、建筑涂料尤其依赖高精度的配色与色差控制。
电子显示与消费电子
手机外壳、笔记本面板、家电面板往往由多家供应商供货,要求跨厂颜色一致。品牌方通常制定统一的色彩标准,供应商用色彩分析仪和色彩管理软件自检,再把数据上传至品牌方的云端色库,形成闭环。
选型色彩管理软件时值得关注的几个维度
- 色差公式与容差体系:是否支持 CIEDE2000、CMC、CIE94 等主流公式,能否自定义容差规则和判定逻辑。
- 仪器兼容性:是否支持主流品牌色差仪、分光测色仪的驱动,避免软件绑死某一款硬件。
- 数据库能力:色库容量、检索速度、权限管理、历史数据追溯,这些决定了长期使用的可行性。
- 配色算法成熟度:是否有实际生产验证的配方命中率,是否支持多条件约束(成本、色牢度、环保要求)。
- 系统集成:API、数据库对接、与 ERP/MES 的数据交换能力,直接影响后续的数字化扩展空间。
- 部署方式:本地部署数据可控,云端 SaaS 便于多厂区协同,两者各有取舍,需结合企业实际网络与保密要求。
- 培训与服务:色彩管理不是装完软件就结束,色库建立、参数设定、人员操作规范都需要持续支持。
色彩管理的数字化趋势
近几年,色彩管理正在从单机软件走向平台化。一方面,云端色库让品牌方、供应商、代工厂共享同一套标准,来样审核、批次放行可以在线完成;另一方面,人工智能开始介入配方推荐与异常识别,通过对历史数据的学习,缩短新产品配色周期。此外,光谱数据与生产设备的联动也越来越紧密,闭环自动控色在一些高端产线上已经落地。
对于还在用纸质色卡和肉眼比对的企业来说,迈出第一步不需要一次性投入全部模块。可以先从建立标准色库和色差检测入手,把数据规范起来,再逐步扩展到配色、校色和系统集成。千智彩科技长期专注于色彩管理软件与测色配色的数字化方案,在色差仪选配、印刷色差检测、显示器校色、标准色卡与色卡定制等环节积累了较完整的实践路径,能够根据不同行业的光学特性与工艺条件,提供贴合实际的色彩管理思路。
常见问题
- 没有分光测色仪,能只用软件做色彩管理吗?可以建立色库和标准,但缺少客观测量数据,色差判定仍依赖人眼,效果有限。建议至少配备一台手持分光测色仪。
- 色差 ΔE 控制在多少才算合格?没有统一答案。纺织行业常用 ΔE≤1.0(CMC 2:1)为内控标准,印刷行业视客户要求可能在 ΔE≤2 到 ΔE≤5 之间浮动,最终以供需双方约定的容差为准。
- 电脑配色能完全替代人工配色吗?目前仍是"软件给配方、人工做微调"的协作模式。软件能大幅减少试错次数,但特殊材料、特殊工艺仍需经验丰富的配色员把关。
- 显示器校色软件需要多久校一次?专业设计岗位建议每月一次,环境光变化大或对色彩要求极高的岗位可缩短到两周一次,同时注意屏幕预热和避免直射光干扰。
结语
色彩管理软件的意义,不只是买一台仪器、装一套程序,而是把企业对颜色的理解沉淀成可复用的数据资产。标准色库建得越扎实,配色越省事;检测流程越规范,客诉越少;数据打通得越早,跨部门协作越顺畅。颜色这件事,看得见的是产品外观,看不见的是背后那一整套数据逻辑。